

Nelle linee di confezionamento della pasta fresca, scegliere un film tecnicamente adatto al prodotto è solo una parte del lavoro. Il risultato finale dipende dall’interazione tra materiale, bobina, macchina e parametri di processo.
Un film può avere le proprietà barriera richieste e garantire una buona saldabilità nei test, ma creare problemi quando viene portato alla velocità effettiva della linea: COF non idoneo, pieghe, difetti di planarità, ridotta capacità saldante, rotture o strappi.
Allo stesso modo, una bobina non correttamente avvolta o disallineata può compromettere le prestazioni di un film che, sulla carta, rispetta perfettamente la specifica.
Questo è un aspetto centrale nell’approccio BEPACKS alla progettazione del packaging: il materiale non viene considerato in modo isolato, ma in relazione al prodotto da confezionare, alla configurazione della macchina e alle condizioni operative in cui verrà lavorato. L’obiettivo, quindi, non è individuare semplicemente “il film migliore”, ma la soluzione che permette di ottenere confezioni conformi in modo stabile, alla velocità richiesta e con il minor numero possibile di scarti e interruzioni.
È qui che la macchinabilità diventa un parametro industriale decisivo.
1. Film, bobina e linea devono essere considerati come un unico sistema
La pasta fresca pone esigenze particolari al packaging. È un prodotto deperibile, generalmente conservato a temperatura controllata e, in molte applicazioni, pastorizzato e confezionato in atmosfera modificata.
L’integrità della confezione è quindi un requisito funzionale alla conservazione del prodotto. Uno studio di Zardetto, Fregonese e Pasini pubblicato nel 2022 sul Journal of Food Engineering ha analizzato proprio confezioni in atmosfera modificata di pasta fresca intenzionalmente danneggiate con microfori di dimensioni differenti. I risultati mostrano che la dimensione del danneggiamento modifica gli scambi gassosi della confezione e interagisce con la concentrazione di CO₂, influenzando lo sviluppo delle muffe.
La continuità e la qualità del processo di confezionamento non sono quindi soltanto una questione di efficienza produttiva: contribuiscono a garantire che il packaging mantenga le prestazioni per cui è stato progettato.
Sulla linea, queste prestazioni devono essere mantenute durante tutte le fasi di lavorazione del film: svolgimento, guida, formatura, saldatura e taglio.
Entrano quindi in gioco più variabili contemporaneamente:
- Struttura e spessore del film;
- Proprietà meccaniche e comportamento in trazione;
- COF e scivolosità;
- Range di saldatura;
- Uniformità del materiale;
- Qualità e geometria della bobina;
- Tensione di svolgimento;
- Tracking del film;
- Temperatura, pressione e tempo di saldatura;
- Velocità della linea;
- Formato e caratteristiche del prodotto.
Una variazione apparentemente marginale in uno di questi elementi può manifestarsi a valle sotto forma di scarto, rallentamento o fermata.
Per questo, nella progettazione di una soluzione per pasta fresca, film e bobina devono essere valutati nelle condizioni in cui saranno effettivamente utilizzati, non soltanto attraverso i valori riportati in scheda tecnica.
2. Macchinabilità: quando la prestazione teorica incontra la produzione reale
Per macchinabilità si intende, in termini pratici, la capacità del materiale di essere processato in modo stabile e ripetibile sulla linea di confezionamento.
Non significa semplicemente riuscire a produrre una confezione corretta.
Una soluzione è realmente efficace quando permette di mantenere la qualità richiesta anche aumentando la velocità, prolungando il ciclo produttivo e passando da una bobina all’altra, senza richiedere continue correzioni da parte degli operatori.
Per questo una prova di pochi minuti a velocità ridotta fornisce informazioni limitate.
Un film può comportarsi correttamente a 40 confezioni al minuto e diventare instabile a 60. Oppure funzionare bene con una bobina e iniziare a generare problemi con quella successiva.
La valutazione deve quindi concentrarsi sulla stabilità del processo, non soltanto sulla possibilità tecnica di confezionare il prodotto.
Tre aspetti meritano particolare attenzione.
COF e scivolosità
Il COF (coefficiente di attrito) influenza il comportamento del film durante il passaggio sulla macchina. Un film con scivolosità insufficiente o, al contrario, eccessiva può modificare tracking, tensionamento e regolarità dell’avanzamento.
Il valore di COF riportato in scheda tecnica è importante, ma deve essere interpretato insieme alla geometria della linea, alle superfici di contatto e alle condizioni operative.
Stabilità dimensionale
Il film è sottoposto a forze durante svolgimento, trascinamento e formatura. Se tensione e proprietà meccaniche non sono correttamente bilanciate possono comparire deformazioni, pieghe o problemi di registro.
Aumentare semplicemente la tensione non è necessariamente la soluzione: occorre individuare l’origine dell’instabilità prima di modificare il settaggio della linea.
Saldabilità
La qualità della saldatura dipende dall’interazione tra temperatura, pressione e tempo di contatto. Uno studio sperimentale di Aiyengar e Divecha, pubblicato nel 2012, ha analizzato proprio l’effetto combinato di questi tre parametri sulla resistenza della saldatura di film flessibili.
La combinazione ottimale deve generare una saldatura sufficientemente resistente e ripetibile senza danneggiare il materiale e, soprattutto, mantenere questa prestazione nel range di velocità previsto dalla produzione.
Più la finestra di processo è stretta, maggiore sarà la sensibilità della linea alle variazioni operative.
3. La bobina non è semplicemente il supporto del film
Uno degli errori da evitare è valutare il materiale quasi esclusivamente attraverso la scheda tecnica del film.
In produzione arriva però una bobina, non un campione di film.
Qualità dell’avvolgimento, uniformità, allineamento, anima, diametro e stabilità della bobina incidono sul comportamento del materiale durante lo svolgimento.
Una bobina deve consentire al film di entrare nella macchina in condizioni il più possibile costanti dall’inizio alla fine.
Tra gli elementi da controllare ci sono:
- Telescopatura o spostamento laterale degli strati;
- Compattezza della bobina;
- Integrità e geometria dell’anima;
- Uniformità dell’avvolgimento;
- Allineamento dei bordi;
- Regolarità dello svolgimento;
- Presenza di pieghe o zone non planari.
Il principio è semplice: le irregolarità della bobina possono trasformarsi in irregolarità di svolgimento e, da lì, in instabilità sulla linea.
È anche per questo che larghezza, spessore, composizione e configurazione della bobina non dovrebbero essere trattati come variabili indipendenti. Nella progettazione BEPACKS vengono definiti in funzione dell’applicazione e della configurazione del macchinario, affinché il materiale non sia soltanto corretto dal punto di vista funzionale, ma concretamente processabile nelle condizioni richieste.
4. Velocità nominale e produttività reale: un esempio numerico
Portare una linea alla massima velocità teorica non significa necessariamente aumentare la produttività.
Se l’incremento di velocità produce più microfermate, confezioni non conformi o interventi dell’operatore, il vantaggio nominale può essere perso durante il turno.
Per capire il meccanismo, consideriamo un esempio simulato, costruito esclusivamente a fini illustrativi e non riferito a una specifica linea o a un caso cliente BEPACKS.
Ipotizziamo un turno produttivo di 8 ore, pari a 480 minuti, e confrontiamo due configurazioni.
Soluzione A
- Velocità durante il funzionamento: 70 confezioni/minuto;
- Microfermate complessive nel turno: 48 minuti;
- Tempo effettivo di produzione: 432 minuti;
- Scarto: 4%.
La produzione lorda è:
432 × 70 = 30.240 confezioni
Applicando il 4% di scarto:
30.240 × 0,96 = 29.030 confezioni conformi circa.
Soluzione B
- Velocità durante il funzionamento: 66 confezioni/minuto;
- Microfermate complessive nel turno: 12 minuti;
- Tempo effettivo di produzione: 468 minuti;
- Scarto: 1%.
La produzione lorda è:
468 × 66 = 30.888 confezioni
Applicando l’1% di scarto:
30.888 × 0,99 = 30.579 confezioni conformi circa.
A fine turno la soluzione B, pur lavorando a una velocità nominale inferiore, ha quindi prodotto circa 1.549 confezioni conformi in più, pari a un incremento di circa 5,3% rispetto alla soluzione A.
L’esempio non vuole indicare valori di riferimento per il settore: microfermate e percentuali di scarto sono ipotesi di calcolo. Mostra però perché la velocità istantanea della macchina, considerata da sola, può essere un indicatore fuorviante.
Il dato industrialmente più significativo è la produzione conforme ottenuta nell’intero periodo produttivo.
5. Troubleshooting: partire dal sintomo, non dalla soluzione
Quando una linea presenta un problema, modificare contemporaneamente più parametri rende difficile individuarne la causa.
È preferibile partire dal difetto osservato, raccogliere i dati e procedere per esclusione.
Il film tende a spostarsi lateralmente
Possibili cause
- Bobina non correttamente allineata;
- Tensione non uniforme;
- Problemi di tracking;
- Differenze dimensionali o di planarità del film;
- Geometria o allineamento dei rulli.
Da verificare
Controllare innanzitutto se il problema compare sempre nello stesso punto della bobina, se è presente su tutte le bobine dello stesso lotto e se varia modificando la velocità.
Compaiono pieghe durante la formatura
Possibili cause
- Tensionamento non corretto;
- Film non perfettamente planare;
- Variazioni di spessore;
- Temperatura di preriscaldo o di termoformatura non corretta;
- Disallineamento lungo il percorso del film.
Da verificare
Evitare di compensare immediatamente aumentando la tensione. Prima occorre stabilire se la piega nasce dalla bobina, dal percorso del film o dalla zona di formatura.
La saldatura è debole o discontinua
Possibili cause
- Temperatura non adeguata;
- Pressione non uniforme;
- Tempo di contatto insufficiente;
- Contaminazione della zona di saldatura;
- Variazione della velocità;
- Materiale non coerente con la finestra di processo.
Da verificare
Temperatura, pressione e tempo di contatto devono essere considerati insieme. Una regolazione che funziona a velocità ridotta potrebbe non garantire la stessa saldatura quando aumenta la produttività.
Il problema compare soltanto aumentando la velocità
Questo è un segnale particolarmente utile perché indica che una fase del processo sta probabilmente avvicinandosi al proprio limite operativo.
Occorre verificare quale perda stabilità per prima: svolgimento, trascinamento, formatura, saldatura, taglio oppure alimentazione del prodotto.
Ridurre semplicemente la velocità elimina il sintomo, ma non identifica la causa.
Una bobina funziona e quella successiva no
In questo caso la priorità è verificare la ripetibilità della fornitura.
Diametro, compattezza dell’avvolgimento, allineamento, anima e uniformità del film devono essere confrontati tra le bobine.
La ripetibilità tra lotto e lotto è infatti una componente della performance del packaging tanto quanto le proprietà nominali del materiale.
6. Le metriche da monitorare: non basta contare gli scarti
Per capire se un intervento sul packaging sta realmente migliorando la linea è necessario definire una baseline e monitorare indicatori coerenti prima e dopo la modifica.
Un riferimento utile è l’OEE – Overall Equipment Effectiveness – che mette in relazione tre dimensioni:
Disponibilità × Performance × Qualità
La disponibilità considera le perdite legate alle fermate; la performance quelle dovute a cicli più lenti e piccole interruzioni; la qualità tiene conto della quota di produzione conforme.
Per valutare nello specifico l’impatto del packaging è però utile scendere ulteriormente nel dettaglio e monitorare:
- Percentuale di confezioni scartate;
- Metri o kg di film scartati;
- Confezioni conformi/ora;
- Velocità media effettiva rispetto al set point;
- Numero e durata delle microfermate;
- Fermate attribuibili a film o bobina;
- Tempo necessario per il cambio bobina;
- Scarto generato in avviamento e dopo il cambio;
- Difetti di saldatura;
- Rilavorazioni;
- Consumo di film per confezione conforme.
Una riduzione dello spessore o un film con prezzo/kg inferiore non generano automaticamente un risparmio se aumentano scarti, fermate o confezioni non conformi.
7. Dal prezzo del film al costo della confezione conforme
Il costo del materiale resta naturalmente una variabile importante, ma considerarlo isolatamente può portare a decisioni sbagliate.
Il parametro economicamente più significativo è il costo necessario per produrre una confezione conforme.
In modo semplificato, il calcolo dovrebbe considerare il materiale effettivamente consumato e scartato, le perdite produttive associate alle fermate, le rilavorazioni e gli eventuali costi delle non conformità, rapportando il risultato al numero di confezioni effettivamente accettate.
Questo cambia anche il modo di confrontare due alternative.
Un film con un costo unitario leggermente superiore può risultare economicamente più vantaggioso se permette di ridurre gli scarti, stabilizzare la linea o mantenere più a lungo la velocità target.
Il confronto corretto non è quindi soltanto:
€/kg film A vs €/kg film B
ma:
costo complessivo del processo / confezioni conformi prodotte.
È uno dei passaggi fondamentali nella progettazione di un packaging industriale: spostare l’attenzione dal costo del materiale alla prestazione che quel materiale consente di ottenere sulla linea.
8. Come validare una nuova soluzione senza affidarsi alle impressioni
La validazione dovrebbe essere costruita come un test industriale controllato.
Il primo passaggio è definire la situazione di partenza: velocità, scarti, fermate, difetti e consumo di materiale della soluzione attuale.
Successivamente si stabiliscono i criteri di accettazione della nuova configurazione.
Per esempio:
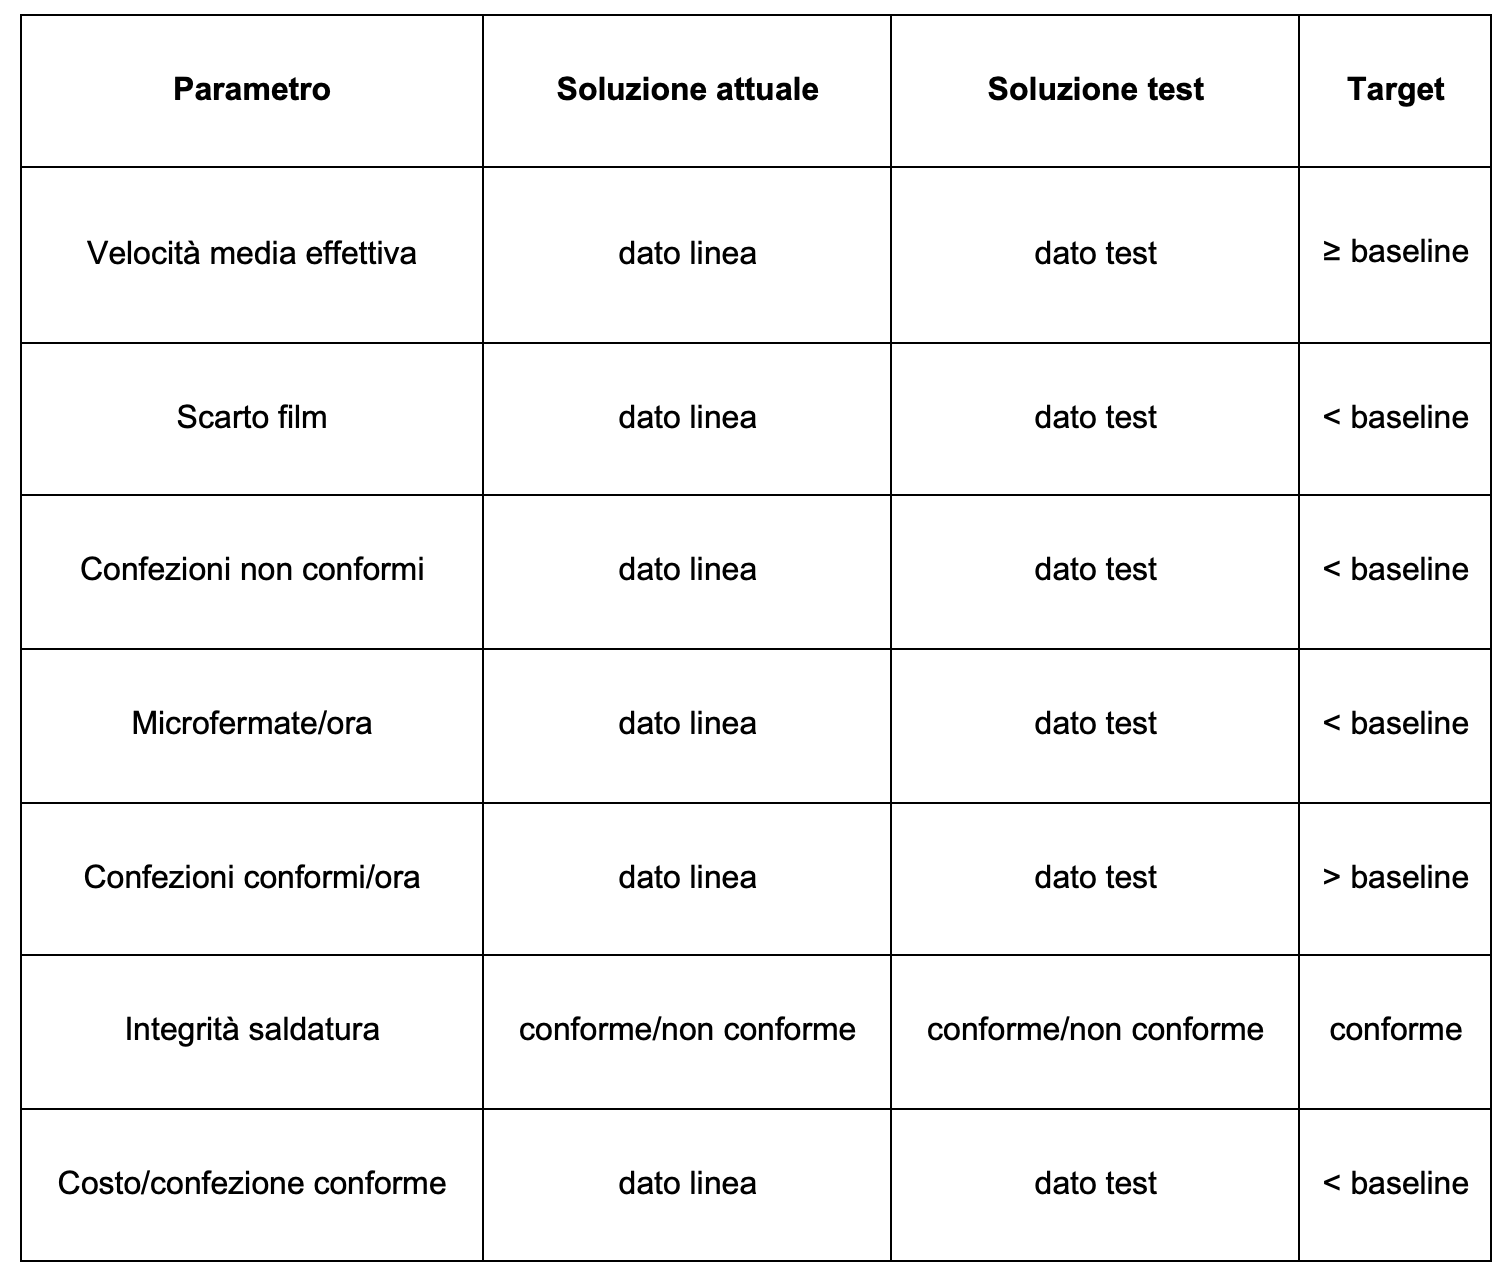
Il test deve essere sufficientemente lungo da includere condizioni rappresentative della produzione: avviamento, regime stabile, variazioni di velocità, cambio bobina e, quando rilevante, cambio formato.
Soprattutto, è importante modificare una variabile alla volta.
Se durante la prova vengono cambiati contemporaneamente film, temperatura di saldatura, tensionamento e velocità, un miglioramento o un peggioramento diventa difficile da attribuire a una causa precisa.
La validazione serve invece a costruire una relazione causa-effetto misurabile e, una volta individuata la configurazione corretta, a renderla ripetibile.
9. La specifica finale deve descrivere una prestazione industriale
Il risultato del lavoro non dovrebbe essere soltanto una scheda con struttura, spessore e dimensioni del film.
La specifica dovrebbe raccogliere anche le condizioni che hanno permesso di ottenere il risultato:
- Caratteristiche funzionali del materiale;
- Tolleranze concordate;
- Configurazione della bobina;
- Anima e diametro;
- Verso di svolgimento;
- Requisiti di avvolgimento;
- Parametri di riferimento della linea;
- Finestra di saldatura validata;
- Velocità di processo testata;
- Criteri di accettazione;
- Modalità di controllo dei lotti.
In questo modo il know-how sviluppato durante il test non rimane affidato all’esperienza del singolo operatore, ma diventa una specifica di processo ripetibile.
Progettare il packaging significa progettare continuità produttiva
Un packaging industriale efficace non si misura soltanto quando esce correttamente dalla macchina. Si misura nella capacità di continuare a farlo, bobina dopo bobina, turno dopo turno, mantenendo qualità, velocità e stabilità di processo.
È su questo principio che si basa l’approccio BEPACKS: partire dalle caratteristiche del prodotto e dalle esigenze della linea per definire materiali, strutture e configurazioni realmente compatibili con il processo produttivo.
Perché pochi metri di film scartati, una saldatura instabile o una microfermata possono sembrare dettagli. Su migliaia di cicli diventano invece costi, capacità produttiva persa e variabilità qualitativa.
Progettare correttamente film e bobina significa quindi progettare anche la continuità del processo: trasformare le prestazioni del materiale in una confezione conforme, ripetibile e industrialmente efficiente.
Riferimenti tecnici
Zardetto S., Fregonese M., Pasini G., Effects of modified atmospheric packaging configuration on spoilage mould growth in damaged packages of fresh pasta, Journal of Food Engineering, 2022, DOI: 10.1016/j.jfoodeng.2021.110760.
Aiyengar R., Divecha J., Experimental and statistical analysis of the effects of the processing parameters on the seal strength of heat sealed, biaxially oriented polypropylene film for flexible food packaging applications, Journal of Plastic Film & Sheeting, 2012, DOI: 10.1177/8756087912440000.
Vorne Industries, Overall Equipment Effectiveness (OEE): Availability, Performance and Quality, OEE.com.